


1 Опис продукції
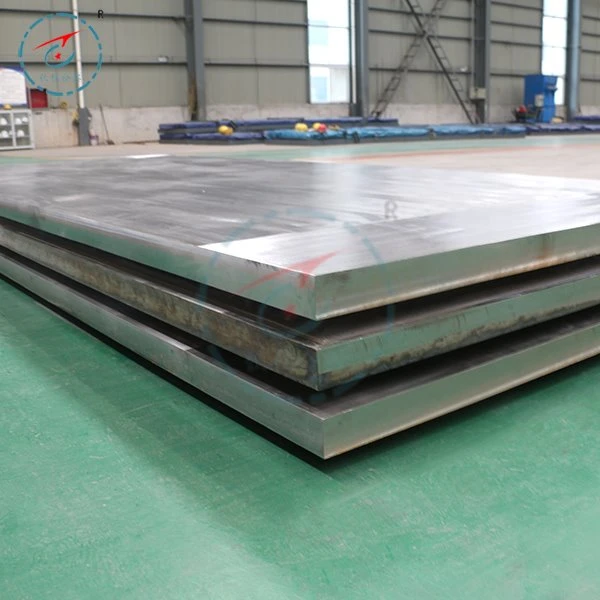
Плаковані сталеві пластини з нержавіючої сталі SS316є важливою частиною нової галузі матеріалів із сильною конструкторською здатністю, високою питомою міцністю та модулем.
Ряд чудових властивостей, таких як хороша стійкість до втомного руйнування, сильна стійкість до корозії та інтеграція структури та функції, важко замінити іншими матеріалами, як функціональні та конструкційні матеріали, незамінні основні матеріали для розвитку сучасної промисловості, національної оборони, наука і техніка, а також важлива матеріальна основа для розвитку нової технічної революції. Металеві композити стали однією з гарячих точок досліджень у матеріалознавстві.
2 Що таке метод вибухової рекомбінації
Схематична діаграма вибухової рекомбінації показана на малюнку 1-2. За допомогою високошвидкісної детонації та удару вибухових речовин цей метод може створити миттєвий високий тиск і високу швидкість деформації поблизу точки зіткнення між плакованою пластиною та підкладкою за мікросекунди, так що оксидна плівка на межі композиту пошкоджується і піддається впливу свіжої металевої поверхні. Крім того, на відкритій поверхні свіжого металу утворюється тонка перехідна зона, і відбувається пластична деформація, дифузія плавлення та характеристики форми хвилі, щоб реалізувати міцне та надійне з’єднання між плакованою пластиною та підкладкою. Перетворюючи хімічну енергію вибухових речовин у механічну, метод рекомбінації вибухових речовин реалізує зварювання металевих матеріалів, яке поєднує зварювання тиском, зварювання плавленням і дифузійне зварювання.
Метод вибухового компаундування є відносно зрілою технологією виробництва, яка є простою в процесі та обладнанні, низькою вартістю та багатою енергією; Він має широкий спектр застосувань і може реалізувати металургійне поєднання сплавів і металів з чудовими фізичними властивостями; Він гнучкий і може реалізувати комбінацію деталей спеціальної форми; Міцність зчеплення висока, а склад і співвідношення товщини компонентів не змінюються. Вибухова рекомбінація також має недоліки: шум і забруднення навколишнього середовища, викликані виробничим процесом; Це небезпечно; Композитний коефіцієнт низький, а якість композитного інтерфейсу низька; Товщина обмежена, тому вона не підходить для виробництва товстих і тонких пластин, а ефективність виробництва низька. Відповідно до стратегічного планування високої ефективності, захисту навколишнього середовища та енергозбереження метод вибухових сполук приречений не бути основною технологією виробництва.
3Вибір матеріалів і методів зварювання
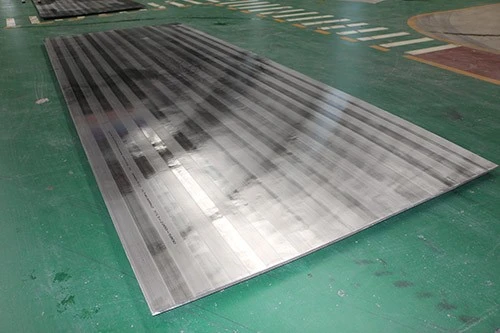
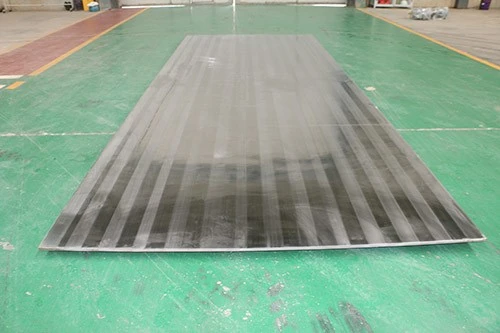
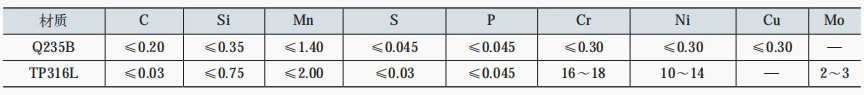
Специфікація основного матеріалу пластини з нержавіючої сталі SS316 має товщину 55 мм, матеріал Q235B, композитний шар товщиною 5 мм, а матеріалом є аустенітна нержавіюча сталь TP316L. Його хімічний склад див. у таблиці 1. Мікроструктура основного матеріалу Q235B складається з фериту та перліту, а його металографічна структура показана на рис. 1а; Мікроструктура композитного шару TP316L є типовим аустенітом, а його металографічна структура показана на рис. 1b.
З огляду на велику товщину композитної пластини з нержавіючої сталі в цьому проекті та відносно велике робоче навантаження на зварювання, зварювання в захисному газі CO2 використовується на стороні основного шару на відстані 2~3 см від сторони нержавіючої сталі, а потім зварювання порошковим дротом. використовується зварювання. Переваги зварювання в захисному газі CO2 для основного курсу різноманітні, головним чином включаючи високу ефективність виробництва, відмінну якість зварювання, гарне формування поверхні, хороші умови роботи, економію зварювальних матеріалів і кращий контроль зварювальної деформації. Перехідний шар і композитний шар зварюються за допомогою дугового зварювання порошковим дротом з нержавіючої сталі, щоб забезпечити плавний перехід складу сплаву та уникнути сегрегації компонентів.
Хімічний склад пластини (масова частка)відсотків
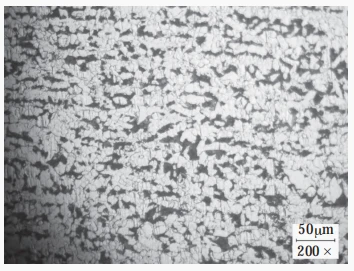
а) мікроструктура Q235B
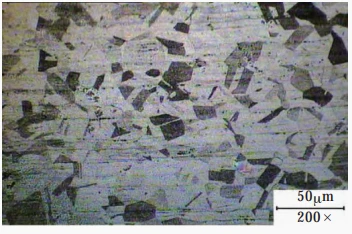
б) мікроструктура TP316L
4 Форма борозенки
Товщина композитної пластини з нержавіючої сталі, яка використовується в проекті, становить 55 мм. Щоб запобігти дефектам, таким як тріщини та повітряні отвори, спричинені поганим зварювальним процесом і підвищеним напруженням зварювання, використовується подвійна U-подібна канавка (див. Малюнок 2). Форма канавки може забезпечити якість зварювання з меншою кількістю присадного металу та малим коефіцієнтом плавлення, що зручно для роботи. Паз композитної пластини з нержавіючої сталі зазвичай виготовляється механічним способом. Якщо канавка обробляється плазмовим різанням, газовим різанням та іншими методами, оксидний шар на бічній поверхні з нержавіючої сталі необхідно видалити. Після обробки паз необхідно візуально перевірити, щоб на ньому не було тріщин і розшарувань.
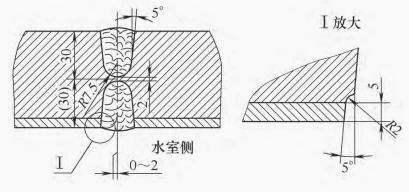
Рисунок 2 Форма канавки
5 Здійснення зварювання
3.1 Очищення перед зварюванням
Очистіть масляні плями, іржу, металеву стружку, оксидну плівку та інші забруднення в межах 50 мм від канавки та з двох її боків і нанесіть матеріали проти бризок у межах 100 мм від композитного шару від канавки.
3.2 Послідовність зварювання
(1) Зварювання та зварювання основного шару Зварювальний шов основного шару не повинен торкатися та розплавляти нержавіючу сталь композитного шару. При першому зварюванні основного матеріалу корінь або поверхня зварювального шва має бути на відстані 2-3 мм від поверхні розділу композитного шару. Армування зварних швів має відповідати відповідним стандартам.
(2) Зварювання перехідного шару пластини з нержавіючої сталі є дуже важливим, але вибір зварювальних матеріалів для перехідного шару також дуже важливий. Метою зварювання перехідного шару є компенсація зменшення вмісту елементів сплаву (таких як Cr, Ni тощо), спричиненого розбавленням, щоб підтримувати склад сплаву плакованого зварного шва на належному рівні. Під час зварювання перехідного шару локальне плавлення основної конструкційної сталі призведе до розрідження складу сплаву зварного шва з нержавіючої сталі. У той же час також є втрати при випалюванні елементів сплаву Cr і Ni. Таким чином, вміст легуючих елементів Cr і Ni у зварних швах з нержавіючої сталі буде зменшено, а вміст вуглецю в зварних швах з нержавіючої сталі буде збільшено, так що тверда та крихка структура мартенситу легко утворюється в зварних швах з нержавіючої сталі, а пластичність , в'язкість і корозійна стійкість зварних з'єднань будуть знижені. Тому в реальному зварювальному виробництві з метою компенсації втрат цих легуючих елементів і збереження властивостей сплаву перехідного шару на належному рівні використовують зварювальні матеріали з високим вмістом Cr, Ni та інших легуючих елементів і низьким вмістом вуглецю. слід вибрати, але стійкість до розтріскування також слід враховувати для контролю зварного шва.
Таким чином можна отримати зварний шов із дуплексною структурою за нормальних параметрів зварювання, і можна уникнути великої кількості мартенситних структур і зварювальних холодних тріщин. Під час зварювання перехідного шару пластини, плакованої з нержавіючої сталі, відбувається не тільки розведення та втрата горіння елементів сплаву, а й зміна структури та властивостей. У той же час після зварювання явище зміцнення поверхні, матриці та загального матеріалу плакованої сталевої пластини також сильно відрізняється від фізичних властивостей двох сталей. Теплопровідність шару з нержавіючої сталі нижча, ніж у базового шару, а коефіцієнт лінійного розширення та питомий опір також набагато вищі, ніж у базового шару. Тому при зварюванні перехідного шару це спричинить більшу зварювальну напругу та деформацію. Крім того, нерівномірність зони проплавлення на стику між зварним швом і основним металом, поєднання та суперпозиція цих явищ легко призведе до утворення зварювальних тріщин. Тому ключем до запобігання розтріскування перехідного шару через його крихкість є забезпечення відмінної пластичності та міцності перехідного шару, зменшення напруги під час зварювання, а також контроль і коригування нерівної структури різнорідних сталевих з’єднань. Тому, щоб забезпечити рівномірний перехід складу сплаву, використовується зварювальний дріт з нержавіючої сталі E316LT0-4, коли він знаходиться на відстані 2~3 см від сторони нержавіючої сталі, щоб утворити хороший перехідний шар між основним шаром вуглецевої сталі та композитний шар з нержавіючої сталі, щоб забезпечити
Плавний перехід без сегрегації структурних компонентів, контроль неоднорідності структурних компонентів різнорідних сталей і запобігання зварювальних тріщин, що виникають через це.
(3) Зварювання композитного шару Під час зварювання композитного шару зверніть увагу на захист поверхні композитного шару, запобігайте пошкодженню поверхні композитного шару бризками під час зварювання та не запалюйте дугою на поверхню композиту. шар, приварити калан і тимчасову опору за бажанням. Поверхня композитного шару повинна бути максимально рівною та гладкою з поверхнею шва. Посилення шва після зварювання Менше або дорівнює 1,5 мм.
Популярні Мітки: Сталева пластина з нержавіючої сталі ss316, Китай, виробники, постачальники, фабрика, індивідуальні, купити, ціна, якість, пропозиція, прайс-лист, в наявності


